تعریف فرآیند آبکاری مس
آبکاری الکتریکی (Electroplating) فرآیندی است که در آن با استفاده از جریان الکتریکی، کاتیونهای فلزی موجود در محلول کاهش یافته و به صورت یک لایه فلزی روی سطح قطعه رسوب میکنند.
در یک سیستم آبکاری مس، اجزای اصلی شامل موارد زیر است:
حمام الکترولیتی
محلولی که حاوی نمکهای مس بوده و یونهای مورد نیاز برای تشکیل پوشش را فراهم میکند.
آند (قطب مثبت)
معمولاً از مس خالص ساخته میشود و در طول فرآیند به تدریج در محلول حل میشود.
کاتد (قطب منفی)
قطعهای که قرار است روی آن لایه مس تشکیل شود.
منبع تغذیه جریان مستقیم
جریان الکتریکی مورد نیاز برای انجام واکنشهای الکتروشیمیایی را تأمین میکند.
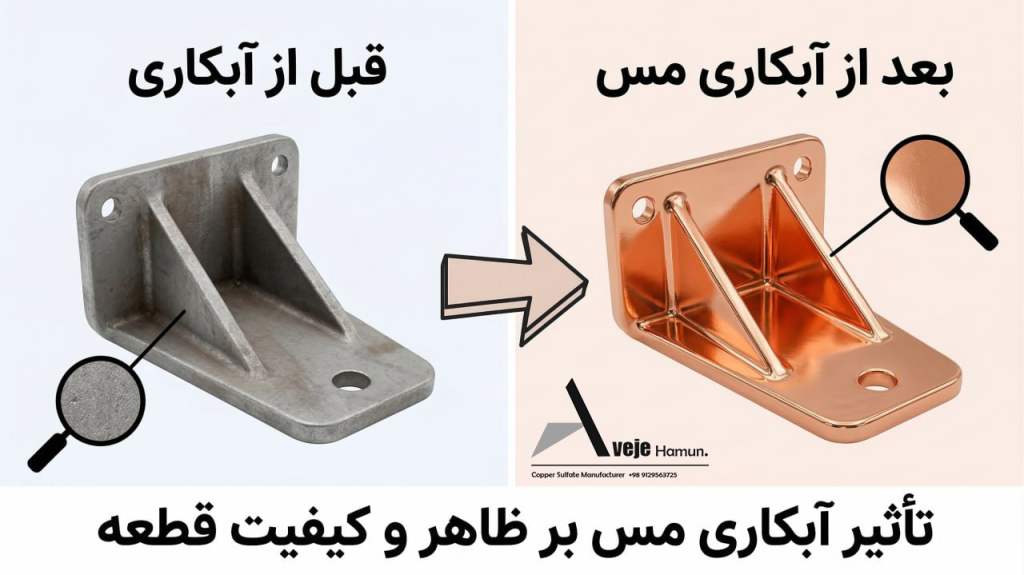
هدف از این فرآیند ایجاد لایهای فلزی با ویژگیهایی مانند رسانایی بالا، سطحی صاف و براق و مقاومت مناسب در برابر خوردگی است.
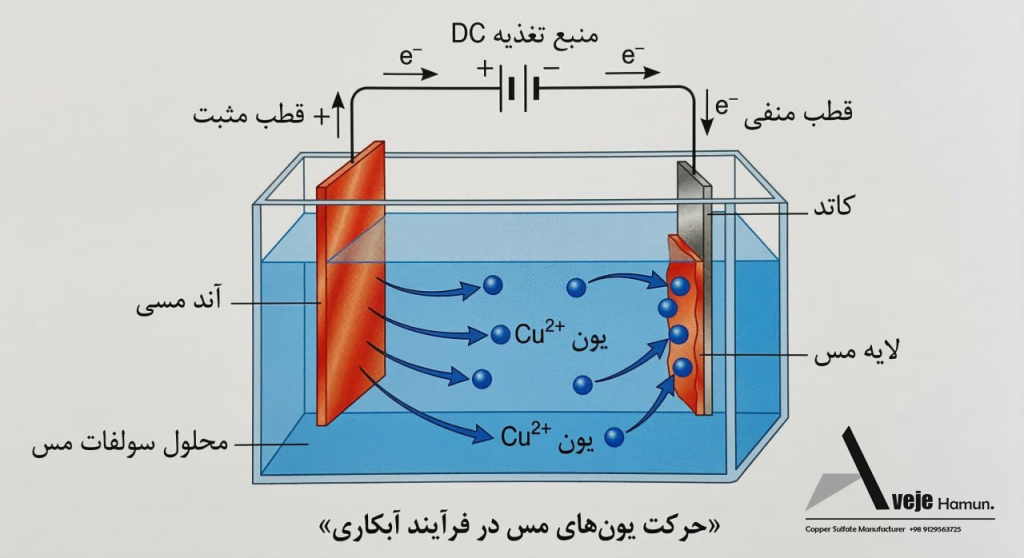
واکنشهای الکتروشیمیایی در آبکاری مس
در فرآیند آبکاری مس دو واکنش اصلی در الکترودها رخ میدهد.
واکنش در کاتد (سطح قطعه)
در این بخش یونهای مس موجود در محلول الکترولیت الکترون دریافت کرده و به فلز مس تبدیل میشوند:
Cu2+ + 2e− → Cu
در نتیجه این واکنش، مس فلزی روی سطح قطعه رسوب کرده و لایه پوششی تشکیل میشود.
واکنش در آند
در آند، فلز مس به تدریج حل شده و یونهای جدید مس وارد محلول میشوند:
Cu → Cu2+ + 2e−
به این ترتیب یونهای مس مصرف شده در محلول جایگزین شده و تعادل سیستم حفظ میشود.
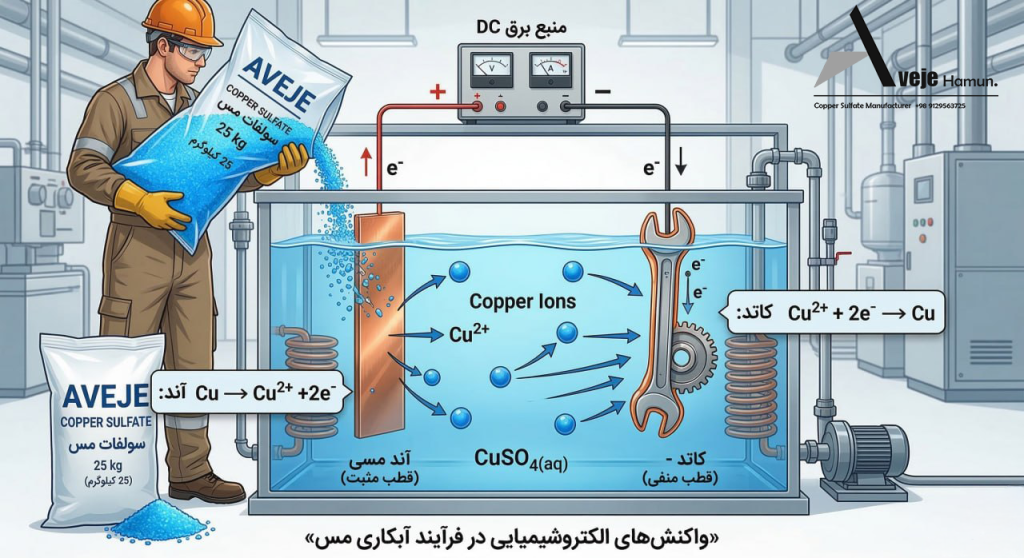
ترکیب محلول آبکاری مس
رایجترین محلول مورد استفاده در صنایع، حمام آبکاری مس اسیدی است. این محلول معمولاً از ترکیبات زیر تشکیل میشود:
- سولفات مس (CuSO₄·5H₂O) به عنوان منبع اصلی یونهای مس
- اسید سولفوریک (H₂SO₄) برای افزایش رسانایی الکتریکی محلول
- یون کلرید برای کنترل ساختار کریستالی پوشش
- افزودنیهای آلی شامل براقکنندهها، بازدارندهها و همترازکنندهها
در بسیاری از حمامهای صنعتی، غلظت سولفات مس معمولاً در محدوده ۱۹۵ تا ۲۵۰ گرم بر لیتر تنظیم میشود
نقش سولفات مس در حمام آبکاری
سولفات مس مهمترین ماده در محلول آبکاری مس محسوب میشود، زیرا وظیفه تأمین یونهای مس مورد نیاز برای تشکیل پوشش فلزی را بر عهده دارد.
هنگامی که سولفات مس در آب حل میشود، به یونهای زیر تفکیک میشود:
CuSO4 → Cu2+ + SO42−
یونهای Cu²⁺ آزاد شده در محلول به سمت کاتد حرکت کرده و پس از دریافت الکترون به فلز مس تبدیل میشوند و لایه پوششی روی قطعه تشکیل میدهند.
از مهمترین دلایل استفاده گسترده از سولفات مس در صنعت آبکاری میتوان به موارد زیر اشاره کرد:
- قیمت مناسب و دسترسی آسان
- پایداری شیمیایی بالا
- کنترل ساده ترکیب محلول
- حساسیت کمتر به ناخالصیها نسبت به برخی سیستمهای دیگر
مراحل آبکاری مس در خطوط صنعتی
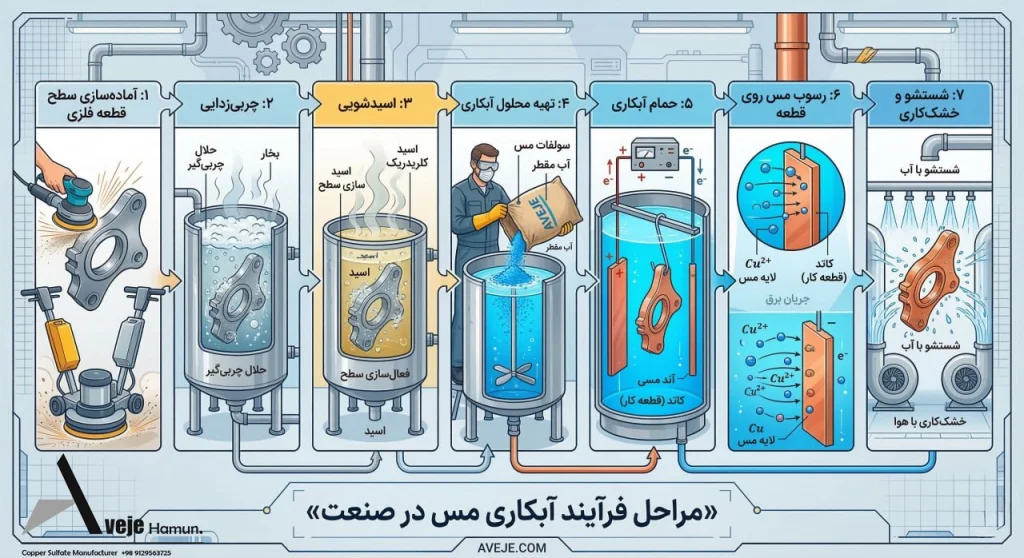
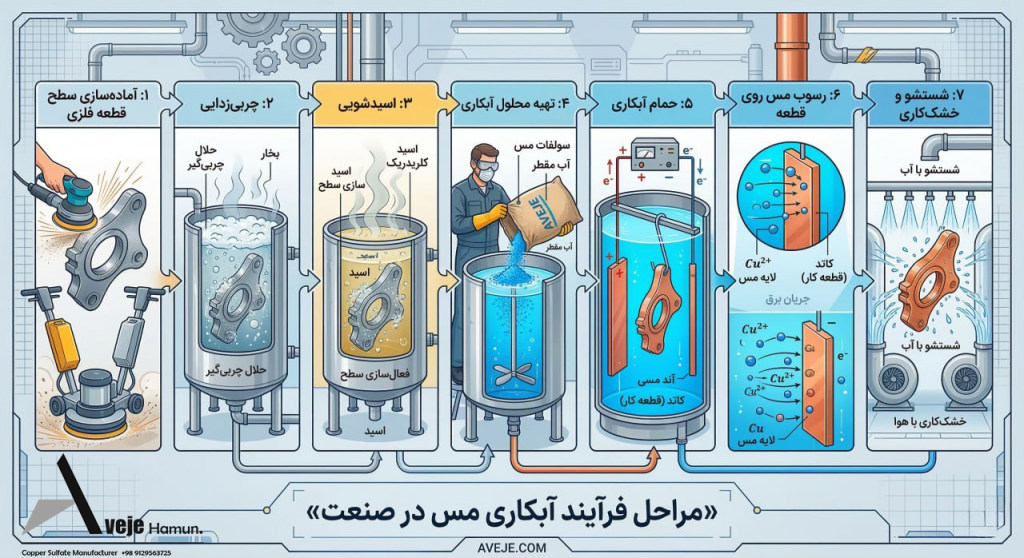
فرآیند آبکاری مس در صنایع شامل چند مرحله پیوسته است که هر یک نقش مهمی در کیفیت پوشش نهایی دارند.
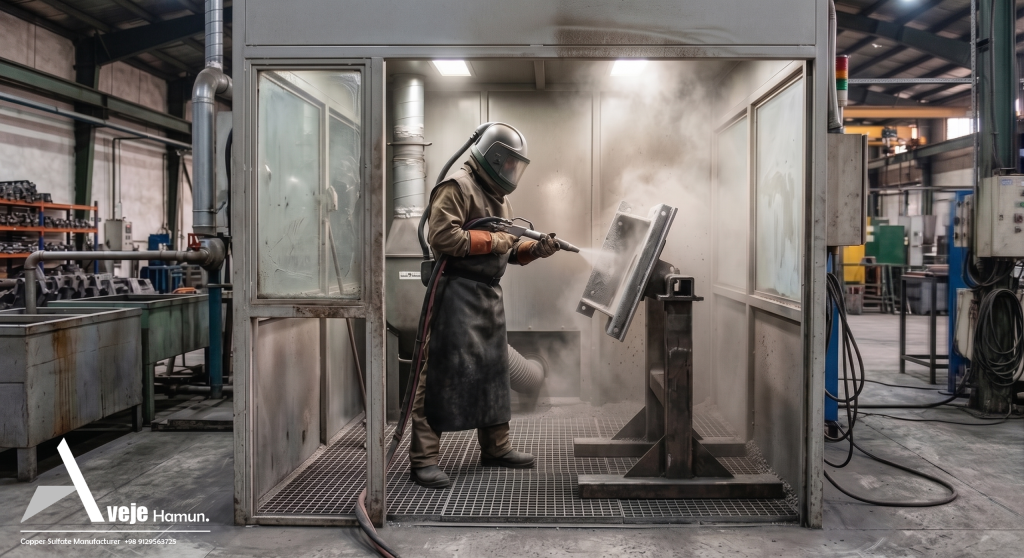
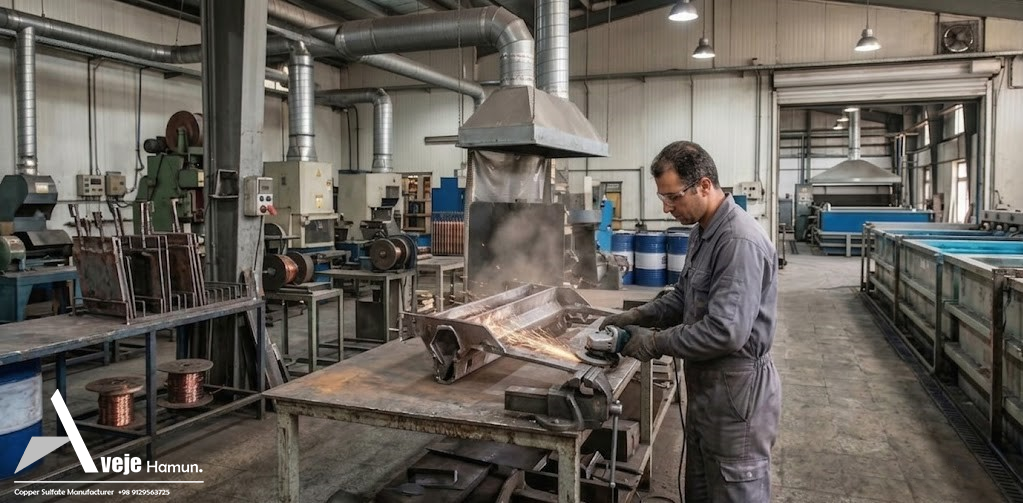
مرحله اول: آمادهسازی سطح قطعه
در ابتدا سطح فلز با استفاده از سنبادهکاری و عملیات پولیش صاف و یکنواخت میشود تا زبریها و عیوب سطحی از بین بروند. ایجاد سطحی تمیز و یکنواخت باعث افزایش چسبندگی لایه مس به فلز پایه میشود.
مرحله دوم: چربیزدایی
پس از آمادهسازی مکانیکی، قطعات وارد مرحله چربیزدایی میشوند. در این مرحله آلودگیهایی مانند روغن، گریس و باقیمانده مواد پولیش با استفاده از حلالهایی مانند استون یا محلولهای قلیایی حذف میشوند.
وجود چربی روی سطح فلز میتواند باعث کاهش چسبندگی پوشش و ایجاد عیوب در لایه آبکاری شود.
مرحله سوم: اسیدشویی و فعالسازی سطح
در این مرحله قطعات در محلولهای اسیدی مانند اسید سولفوریک قرار میگیرند تا لایههای اکسیدی و آلودگیهای معدنی از سطح فلز حذف شوند. این فرآیند باعث فعال شدن سطح فلز و آماده شدن آن برای تشکیل پیوند مناسب با لایه مس میشود.
مرحله چهارم: مرحله آبکاری
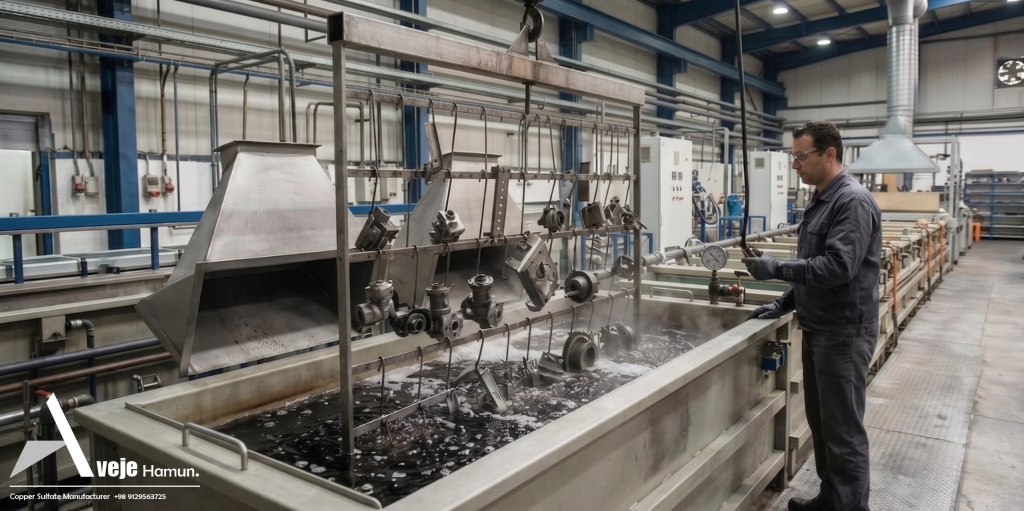
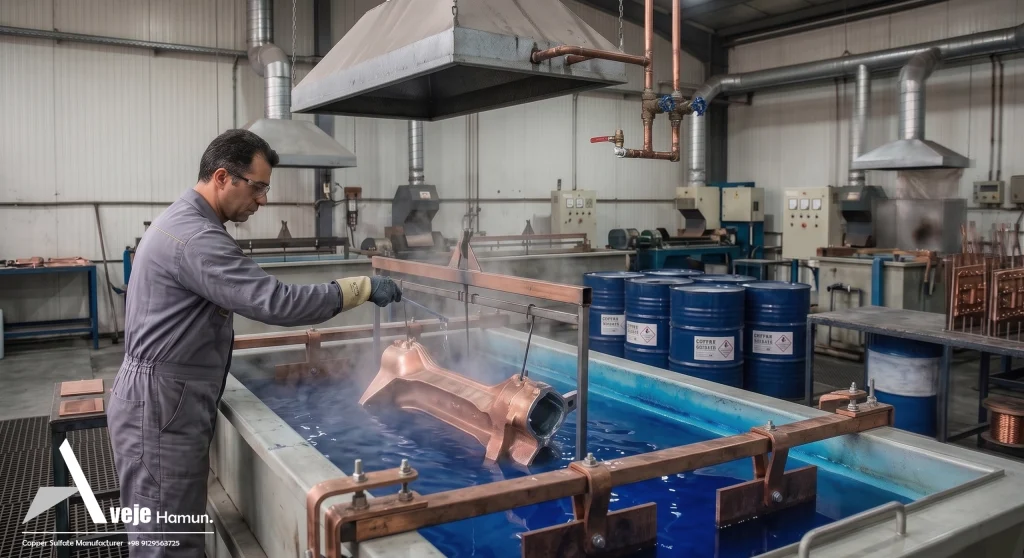
پس از آمادهسازی کامل سطح، قطعه وارد حمام آبکاری میشود. در این مرحله قطعه به عنوان کاتد در مدار الکتریکی قرار میگیرد و آند معمولاً از مس خالص ساخته میشود.
با عبور جریان مستقیم از محلول حاوی سولفات مس و اسید سولفوریک، یونهای مس به سمت قطعه حرکت کرده و روی سطح آن رسوب میکنند و لایهای فلزی از مس تشکیل میدهند.
مرحله پنجم : شستوشوی قطعات
پس از پایان فرآیند آبکاری، قطعات چندین مرحله شستوشو با آب مقطر یا آب دییونیزه انجام میدهند تا باقیمانده مواد شیمیایی از سطح آنها حذف شود.
مرحله ششم : خشککردن
در مرحله پایانی، قطعات با استفاده از جریان هوای گرم یا سرد خشک میشوند. خشککردن سریع اهمیت زیادی دارد زیرا سطح مس تازه تشکیل شده در صورت باقی ماندن رطوبت ممکن است دچار اکسیداسیون شود.
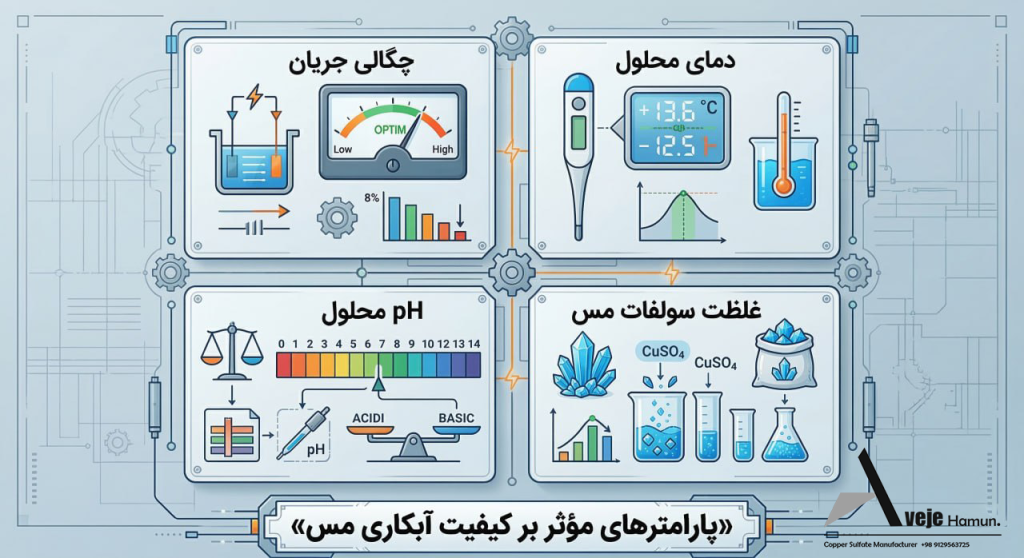
پارامترهای مؤثر بر کیفیت آبکاری مس
کیفیت پوشش مسی در فرآیند آبکاری به چند عامل مهم بستگی دارد.
همزدن محلول
گردش محلول یا همزدن آن باعث بهبود انتقال جرم، کاهش تنشهای داخلی لایه فلزی و یکنواختی بیشتر پوشش میشود.
دمای محلول
افزایش دمای محلول باعث کاهش ویسکوزیته و افزایش سرعت حرکت یونها میشود و در نتیجه کیفیت پوشش بهبود مییابد.
pH محلول
در حمامهای آبکاری مس اسیدی، pH محلول معمولاً در محدوده ۳ تا ۴٫۳ تنظیم میشود تا واکنشهای الکتروشیمیایی به درستی انجام شوند.
غلظت مواد شیمیایی
تعادل بین غلظت سولفات مس و اسید سولفوریک برای عملکرد پایدار حمام آبکاری بسیار مهم است.
چگالی جریان
چگالی جریان یکی از مهمترین پارامترهای فرآیند آبکاری است. افزایش چگالی جریان معمولاً باعث کوچکتر شدن اندازه دانهها و ایجاد ساختار دانهریزتر در پوشش میشود. با این حال اگر مقدار آن بیش از حد افزایش یابد ممکن است باعث ایجاد رسوبات سوخته یا ساختارهای درختی روی سطح شود.
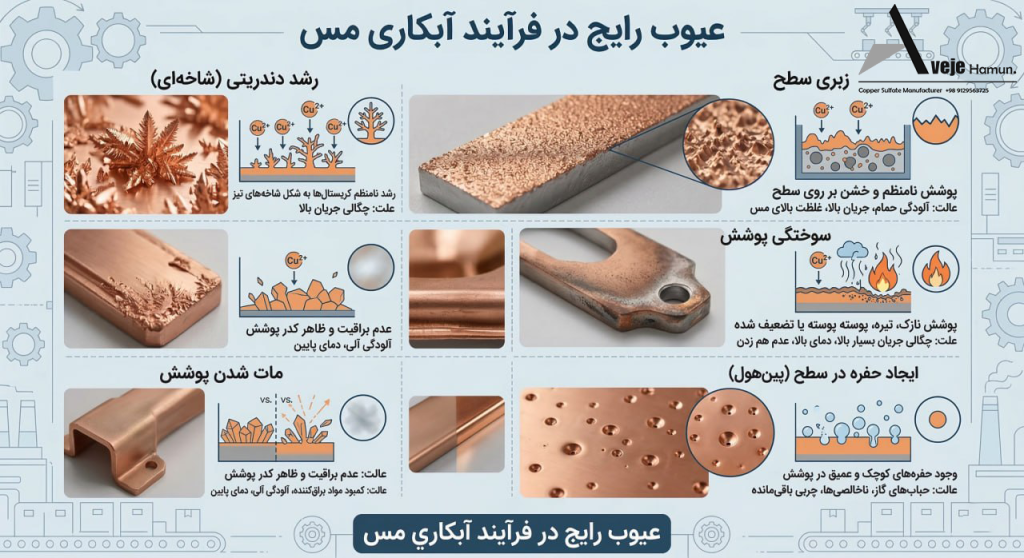
مشکلات رایج در آبکاری مس
- مات شدن یا کاهش درخشندگی
- زبری سطح
- تشکیل ساختارهای دندریتی
- سوختگی پوشش
- ایجاد حفره در پوشش
- تأثیر ناخالصیها
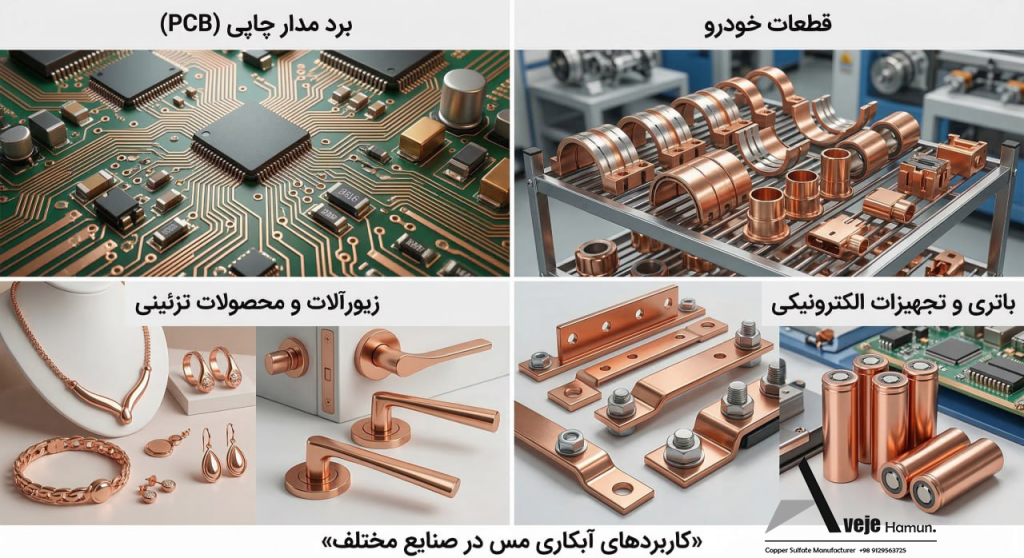
کاربردهای آبکاری مس در صنایع
آبکاری مس در بسیاری از صنایع به عنوان یک لایه میانی یا پوشش عملکردی استفاده میشود.
صنایع الکترونیک
در تولید بردهای مدار چاپی (PCB)، مدارهای مجتمع و قطعات الکترونیکی از آبکاری مس برای ایجاد مسیرهای رسانا استفاده میشود.
صنایع خودرو و هوافضا
در این صنایع از پوششهای مسی برای بهبود رسانایی حرارتی و الکتریکی قطعات و همچنین به عنوان لایه پایه قبل از آبکاری نیکل یا کروم استفاده میشود.
صنایع تزئینی
در تولید جواهرات، زیورآلات و محصولات تزئینی، مس به عنوان لایه زیرین برای افزایش چسبندگی پوششهای طلا، نقره یا نیکل استفاده میشود.
صنایع چاپ و انرژی
در صنعت چاپ از پوششهای مسی برای تولید سیلندرهای چاپ روتوگراور استفاده میشود. همچنین در تولید باتریهای لیتیوم-یون، مس نقش مهمی در انتقال جریان الکتریکی دارد.
آبکاری مس یکی از فرآیندهای کلیدی در صنایع مدرن محسوب میشود که با استفاده از اصول الکتروشیمیایی، لایهای یکنواخت از فلز مس روی سطح قطعات مختلف ایجاد میکند. این پوشش علاوه بر بهبود ظاهر قطعات، نقش مهمی در افزایش رسانایی الکتریکی و حرارتی، بهبود مقاومت در برابر خوردگی و افزایش دوام سطحی دارد. به همین دلیل این فرآیند در صنایع مختلفی از جمله الکترونیک، خودروسازی، تولید قطعات صنعتی، صنایع تزئینی و حتی حوزه انرژی کاربرد گستردهای پیدا کرده است.
در این فرآیند، ترکیب صحیح محلول آبکاری و کنترل دقیق پارامترهایی مانند چگالی جریان، دمای محلول، میزان همزدن، pH و غلظت مواد شیمیایی اهمیت زیادی دارد. همچنین کیفیت مواد اولیه، بهویژه خلوص سولفات مس به عنوان منبع اصلی یونهای مس در حمام آبکاری، نقش تعیینکنندهای در کیفیت نهایی پوشش دارد. وجود ناخالصیهای فلزی میتواند باعث بروز مشکلاتی مانند زبری، تیره شدن یا کاهش چسبندگی پوشش شود، در حالی که استفاده از سولفات مس با خلوص بالا میتواند پوششی یکنواخت، براق و پایدار ایجاد کند.
در نهایت، شناخت دقیق مراحل فرآیند آبکاری، ترکیب محلول و عوامل مؤثر بر کیفیت پوشش، به صنایع کمک میکند تا فرآیند آبکاری را با راندمان بالاتر و کیفیت پایدارتر اجرا کنند. این موضوع نهتنها باعث بهبود عملکرد قطعات صنعتی میشود، بلکه میتواند هزینههای تعمیر، دوبارهکاری و افت کیفیت در خطوط تولید را نیز به طور قابل توجهی کاهش دهد.
سوالات متداول درباره آبکاری مس
آبکاری مس چیست و چه کاربردی دارد؟
آبکاری مس فرآیندی الکتروشیمیایی است که در آن با استفاده از جریان الکتریکی، یونهای مس موجود در محلول روی سطح یک قطعه فلزی رسوب کرده و لایهای نازک از مس تشکیل میشود. این فرآیند برای افزایش رسانایی الکتریکی، بهبود مقاومت در برابر خوردگی، افزایش دوام قطعات و همچنین ایجاد سطحی صاف و براق استفاده میشود.
چرا از سولفات مس در فرآیند آبکاری استفاده میشود؟
سولفات مس منبع اصلی یونهای مس در حمام آبکاری است. این ماده در آب حل شده و یونهای Cu²⁺ آزاد میکند که در اثر جریان الکتریکی روی سطح قطعه رسوب کرده و لایه فلزی مس را تشکیل میدهند. پایداری شیمیایی بالا، قیمت مناسب و کنترل آسان محلول از دلایل اصلی استفاده از سولفات مس در صنعت آبکاری است.
غلظت مناسب سولفات مس در حمام آبکاری چقدر است؟
در بسیاری از خطوط صنعتی، غلظت سولفات مس در حمام آبکاری اسیدی معمولاً در محدوده ۱۹۵ تا ۲۵۰ گرم بر لیتر تنظیم میشود. تنظیم صحیح این مقدار برای دستیابی به پوشش یکنواخت و جلوگیری از عیوب سطحی بسیار مهم است.
چه عواملی بر کیفیت آبکاری مس تأثیر میگذارند؟
عوامل مختلفی بر کیفیت پوشش مسی تأثیر دارند که مهمترین آنها شامل موارد زیر است:
- چگالی جریان الکتریکی
- دمای محلول
- همزدن یا گردش محلول
- غلظت سولفات مس و اسید سولفوریک
- pH محلول آبکاری
تنظیم صحیح این پارامترها باعث ایجاد پوششی یکنواخت و با چسبندگی بالا میشود.
چرا گاهی پوشش مس در آبکاری مات یا زبر میشود؟
مات شدن یا زبری پوشش مس معمولاً به دلیل تنظیم نبودن ترکیب محلول، کمبود مواد براقکننده، وجود ذرات معلق در محلول یا تنظیم نبودن چگالی جریان ایجاد میشود. همچنین ناخالصیهای فلزی در حمام آبکاری نیز میتوانند باعث کاهش کیفیت پوشش شوند.
نقش خلوص سولفات مس در کیفیت آبکاری چیست؟
خلوص سولفات مس تأثیر مستقیمی بر کیفیت پوشش دارد. وجود ناخالصیهایی مانند آرسنیک، آنتیموان یا سرب میتواند باعث تردی، تغییر رنگ یا کاهش چسبندگی پوشش مس شود. به همین دلیل در بسیاری از خطوط صنعتی از سولفات مس با خلوص بالا استفاده میشود.
آبکاری مس در چه صنایعی استفاده میشود؟
آبکاری مس در صنایع مختلف کاربرد دارد، از جمله:
- صنایع الکترونیک و تولید بردهای مدار چاپی (PCB)
- صنایع خودرو و هوافضا
- تولید قطعات صنعتی و تجهیزات مکانیکی
- صنایع تزئینی و جواهرسازی
- صنایع چاپ و تولید باتریهای لیتیوم-یون
چرا مس به عنوان لایه میانی در آبکاری استفاده میشود؟
مس به دلیل چسبندگی بالا به بسیاری از فلزات و رسانایی الکتریکی مناسب، اغلب به عنوان لایه میانی (Undercoat) در فرآیند آبکاری استفاده میشود. این لایه میتواند عیوب سطحی فلز پایه را پوشش داده و چسبندگی لایههای بعدی مانند نیکل، کروم یا طلا را افزایش دهد.